Une petite pièce tournée semble simple sur le plan, et c’est exactement pour cela qu’il est facile de la chiffrer avec le mauvais procédé. Une goupille de 2 mm de diamètre et de 30 mm de long, un arbre miniature à trois diamètres et un filetage, une douille avec un trou transversal et une gorge — ce sont les pièces pour lesquelles le tournage conventionnel commence à rencontrer des difficultés, non pas parce que la machine ne peut pas les usiner, mais parce que la pièce elle-même ne reste pas immobile pendant l’usinage. Le tournage suisse existe pour ce problème. Il soutient la pièce presque au point de coupe, et cette seule différence change ce qui est possible pour les pièces petites, élancées et riches en détails.

Ce que le tournage suisse fait vraiment différemment
En tournage conventionnel, la barre est tenue dans un mandrin ou une pince et l’outil travaille à une certaine distance du support. Plus la pièce est longue et fine, plus elle fléchit sous l’effort de coupe et plus elle vibre. Le résultat est de la conicité, des marques de broutement, un mauvais état de surface et des dimensions qui varient d’une pièce à l’autre.
Un tour de type suisse — aussi appelé tour à poupée mobile — fait avancer la barre à travers une douille de guidage, et la coupe se fait juste après la douille. Le support est toujours proche de la coupe, quelle que soit la longueur de la pièce. La barre glisse vers l’avant au fur et à mesure du travail, et les outils attendent à la douille. Comme la longueur non soutenue est toujours courte, une pièce élancée reste rigide pendant l’usinage. C’est tout le principe, et c’est pourquoi le tournage suisse est le procédé standard pour les pièces longues et fines.
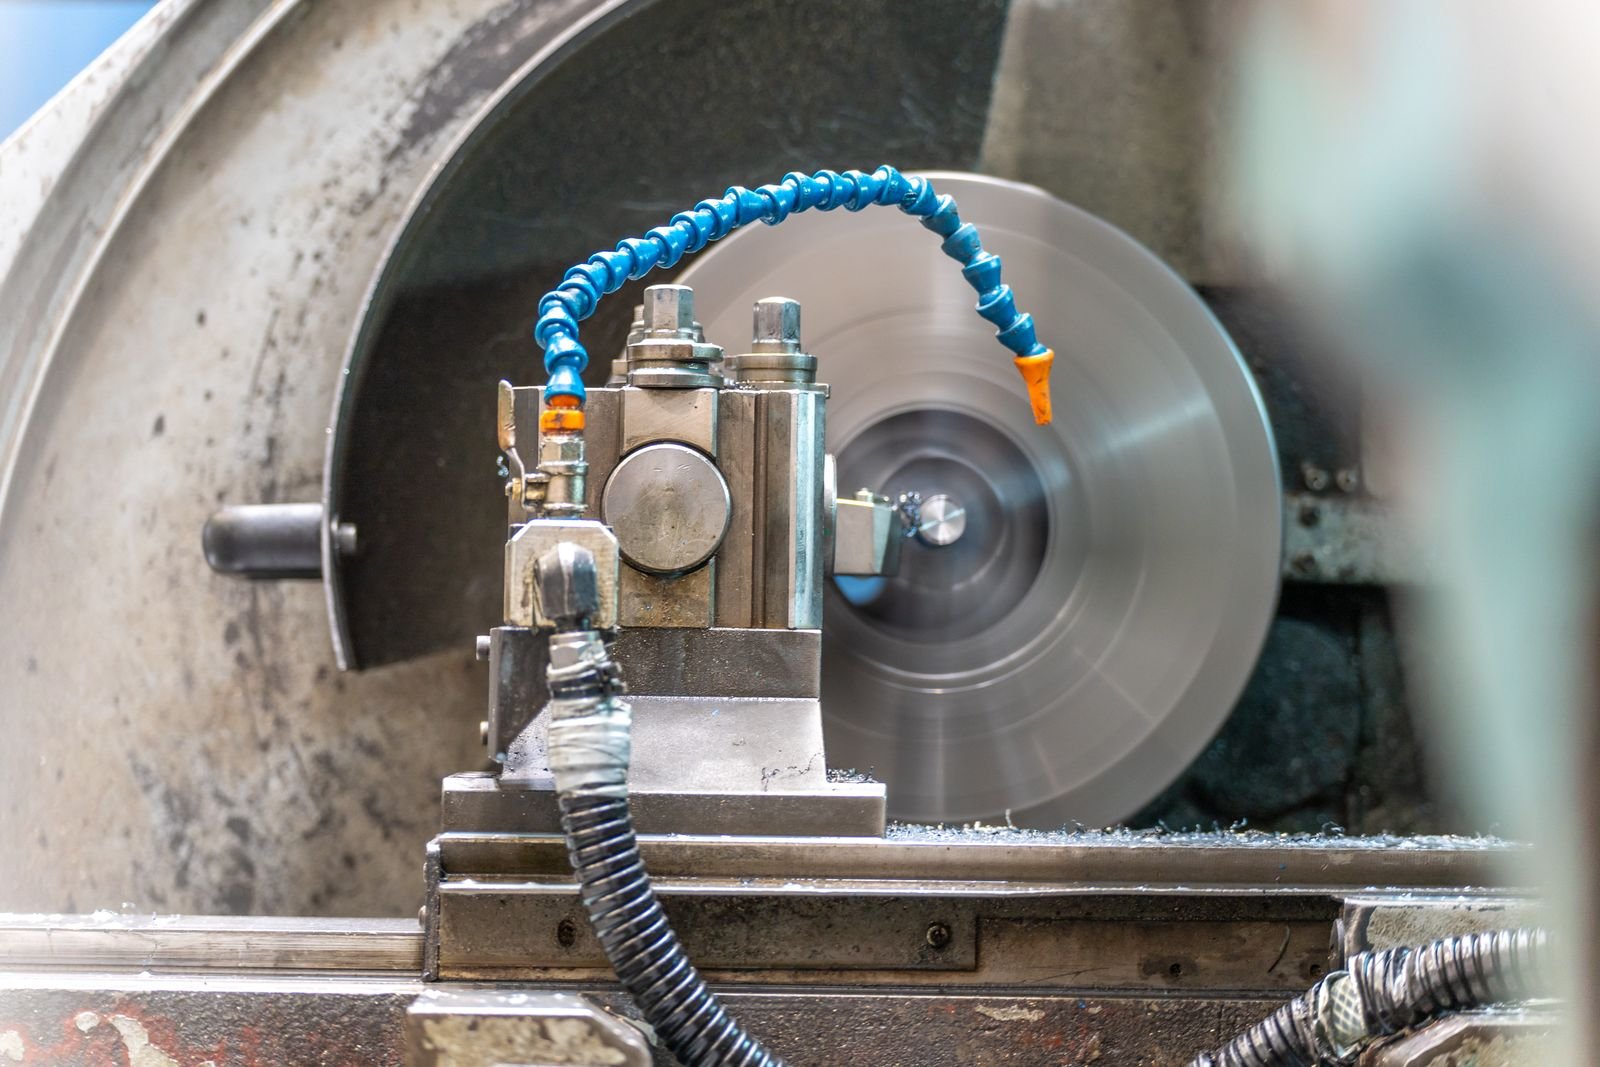
Il y a une deuxième différence qui compte tout autant. Un tour suisse porte généralement de nombreux outils — outils de la broche principale, outils de la contre-broche et outils motorisés pour le fraisage et le perçage — et peut achever le tournage, le fraisage, le perçage transversal et le filetage en un seul montage. Une pièce qui nécessiterait trois montages sur un tour conventionnel, avec un nouveau serrage et un nouvel alignement à chaque fois, peut sortir finie d’une machine suisse. Moins de montages signifie moins de risques de décalage d’alignement, et pour les petites pièces, c’est souvent la différence entre un lot qui mesure de façon constante et un lot qui ne mesure pas.
Les pièces qui orientent vers le tournage suisse
La capacité de tournage suisse de Precimora cite les goupilles, les douilles, les arbres miniatures et les pièces tournées à multiples détails comme composants typiques, et cette liste est un bon test pour votre propre pièce. Demandez-vous si votre pièce ressemble à l’une d’entre elles.
Une goupille ou un arbre long et élancé est le cas le plus clair. En règle générale, lorsque la longueur d’une pièce dépasse environ trois à quatre fois son diamètre, le tournage conventionnel sans support supplémentaire devient difficile, et la difficulté croît rapidement avec la longueur. Un arbre de 3 mm de diamètre et de 25 mm de long fait huit fois son diamètre — une machine suisse le traite couramment, parce que la douille de guidage soutient la pièce à la coupe. Si votre plan comporte une section longue et fine, indiquez-le dans la RFQ et demandez si le tournage suisse est le procédé prévu.
Une pièce miniature à plusieurs détails est le deuxième cas. Un petit corps de connecteur avec un filetage, une gorge, un trou transversal et un méplat n’est pas difficile parce qu’un seul détail serait difficile — il est difficile parce que chaque détail nécessite son propre montage sur une machine conventionnelle, et chaque montage sur une pièce de quelques millimètres est une occasion de perdre l’alignement. Sur une machine suisse, les détails sont usinés en un seul cycle, de sorte que leurs positions relatives restent constantes.
Une pièce qui exige une répétabilité serrée sur tout le lot est le troisième cas. Comme la barre avance à travers la douille et que les outils ne se déplacent pas par rapport au support, le tournage suisse maintient les dimensions constantes de la première pièce à la millième. Si votre assemblage dépend du fait que chaque pièce du lot mesure la même chose, plutôt que d’une seule pièce qui mesure juste, cette constance vaut la peine d’être demandée.

Ce que le tournage suisse ne corrige pas
Le tournage suisse n’est pas un remède pour toutes les petites pièces. Il ne corrige pas un mauvais plan, un mauvais matériau, ni une tolérance plus serrée que ce que la fonction exige. Et il a ses propres limites. La douille de guidage a besoin d’une barre droite et de diamètre constant, parce que la barre glisse à travers la douille — une barre dont le diamètre varie va se coincer ou osciller. Les très grands diamètres sont hors de la plage suisse ; le procédé est destiné aux petites pièces, et une pièce de grand diamètre relève d’un tour conventionnel. Les détails internes profonds peuvent rester difficiles, parce que l’outil doit atteindre l’intérieur de la pièce quelle que soit la façon dont l’extérieur est soutenu.
Le point pratique est de laisser le fournisseur choisir le procédé. Precimora examine le matériau, les tolérances, l’état de surface, l’inspection et la quantité par rapport au plan avant de chiffrer, et la gamme de fabrication — tournage conventionnel, tournage suisse ou une combinaison — fait partie de cet examen. Un acheteur qui indique le rapport longueur-diamètre de la pièce, ses détails et son exigence de constance de lot, puis demande quel procédé le devis suppose, obtiendra une meilleure réponse qu’un acheteur qui exige le tournage suisse par son nom pour une pièce qui n’en a pas besoin.
Comment spécifier une pièce tournée en suisse dans votre RFQ
La RFQ d’une pièce tournée en suisse nécessite les mêmes fondations que toute RFQ de pièce tournée, plus trois détails qui comptent spécifiquement ici. Premièrement, le rapport longueur-diamètre et la section élancée la plus longue, pour que le fournisseur puisse voir le risque de flexion. Deuxièmement, la liste complète des détails — filetages, trous transversaux, méplats, gorges — pour que le fournisseur puisse confirmer que la pièce peut être achevée en un seul montage ou indiquer quels détails nécessitent une deuxième opération. Troisièmement, l’exigence de constance de lot : si l’assemblage exige que chaque pièce mesure la même chose, et quelles dimensions doivent se répéter.
Indiquez également le matériau et l’état de la barre si vous les connaissez. Le laiton de décolletage comme le CW614N ou le C36000 s’usine bien sur les tours suisses, ce qui est l’une des raisons pour lesquelles le laiton est un matériau courant en tournage suisse, mais le choix dépend toujours de la fonction de la pièce. Si le matériau est spécifié sur le plan, le fournisseur l’examinera ; s’il est ouvert, dites ce que la pièce doit faire et laissez l’examen recommander.
Pièges courants et comment les éviter
Le piège le plus courant est de chiffrer une pièce élancée avec un procédé conventionnel puis d’être surpris par la conicité, le broutement ou des dimensions incohérentes. La solution est de signaler le rapport longueur-diamètre dans la RFQ et de se renseigner sur la gamme de fabrication avant le devis.
Le deuxième est de supposer que le tournage suisse signifie automatiquement des tolérances plus serrées. Il signifie une meilleure constance sur les pièces petites et élancées, mais la tolérance doit toujours être indiquée sur le plan, et elle doit toujours être réalisable. Une tolérance de ±0.02 mm sur un diamètre critique est réalisable sur demande pour les pièces tournées de Precimora, mais c’est une exigence à indiquer, pas une propriété de la machine.
Le troisième est d’oublier l’état de la barre. Si le plan spécifie un matériau mais pas l’état de la barre, le fournisseur le confirmera pendant l’examen — mais un acheteur qui sait que la barre est rectifiée sans centre ou étirée de précision devrait le dire, parce que cela influe sur ce que la douille de guidage peut tenir.
Le quatrième est de concevoir un détail que le procédé suisse ne peut pas atteindre. Un alésage interne profond, une contre-dépouille loin de l’extrémité ou un détail sur la face arrière que la contre-broche ne peut pas atteindre peuvent toujours nécessiter une opération secondaire. Demandez pendant la revue d’ingénierie quels détails sont achevés dans le cycle suisse et lesquels nécessitent une deuxième étape, pour que le devis reflète la gamme réelle.
Liste de contrôle de l’acheteur
- Le rapport longueur-diamètre de la section élancée la plus longue est indiqué, et le risque de flexion est visible sur le plan.
- Chaque détail — filetage, gorge, trou transversal, méplat — est listé, pour que le fournisseur puisse confirmer l’achèvement en un seul montage.
- L’exigence de constance de lot est indiquée : quelles dimensions doivent se répéter sur tout le lot, et pas seulement mesurer juste une fois.
- Le matériau est spécifié ou la fonction est décrite pour que le fournisseur puisse en recommander un.
- La tolérance est indiquée uniquement là où la fonction l’exige ; les dimensions générales relèvent de la note de tolérance générale.
- La gamme de fabrication (suisse, conventionnelle ou combinée) est confirmée dans le devis, et non supposée.
- Tout détail susceptible de nécessiter une opération secondaire est identifié pendant la revue d’ingénierie.
- Le plan d’inspection couvre les dimensions qui doivent se répéter, avec la première pièce et les contrôles en cours de fabrication convenus.
Si votre pièce est petite, élancée ou riche en détails, envoyez le plan pour une revue d’ingénierie et demandez si le tournage suisse est la bonne voie — indiquez le rapport longueur-diamètre, la liste des détails et la constance de lot dont vous avez besoin dans la demande de devis (RFQ) — le devis est promis en 24–48 h.