Una rosca es el elemento más común en una pieza torneada y la razón más común por la que se rechaza una pieza. No porque las roscas sean difíciles de cortar, sino porque el plano no dice lo suficiente sobre ellas. «Rosca M10» no es una especificación. No dice el paso, la clase, la profundidad ni cómo se comprobará la rosca, y cada uno de esos detalles que faltan es una decisión que el proveedor tiene que adivinar. Una designación de rosca completa ocupa una línea en el plano y elimina toda una categoría de problemas.
Qué contiene una designación de rosca completa
Una designación de rosca métrica tiene cuatro partes, y las cuatro pertenecen al plano. Tomemos M10×1,5-6H como ejemplo. M10 es el diámetro nominal. 1,5 es el paso en milímetros — la distancia de una cresta de rosca a la siguiente. 6H es la clase de tolerancia: 6 es el grado de tolerancia, H es la desviación fundamental, y para una rosca interior H significa que la tolerancia se sitúa en el lado positivo del tamaño básico. Para una rosca exterior la clase correspondiente es 6g, que se sitúa en el lado negativo, de modo que una tuerca 6H y un tornillo 6g encajan con la holgura que la norma pretende.
Las páginas de producto de Precimora lo indican claramente: rosca métrica interior 6H, rosca exterior 6g, métrica según ISO 261, y roscas en pulgadas UNC/UNF bajo pedido. Ese es el valor por defecto a utilizar, salvo que la pieza conjugada exija otra cosa. Si tu pieza conjugada está hecha con una clase distinta — un par 6H/6g es el ajuste habitual de uso general, pero existe una clase más ajustada o más holgada por una razón — indícalo y di con qué se acopla.
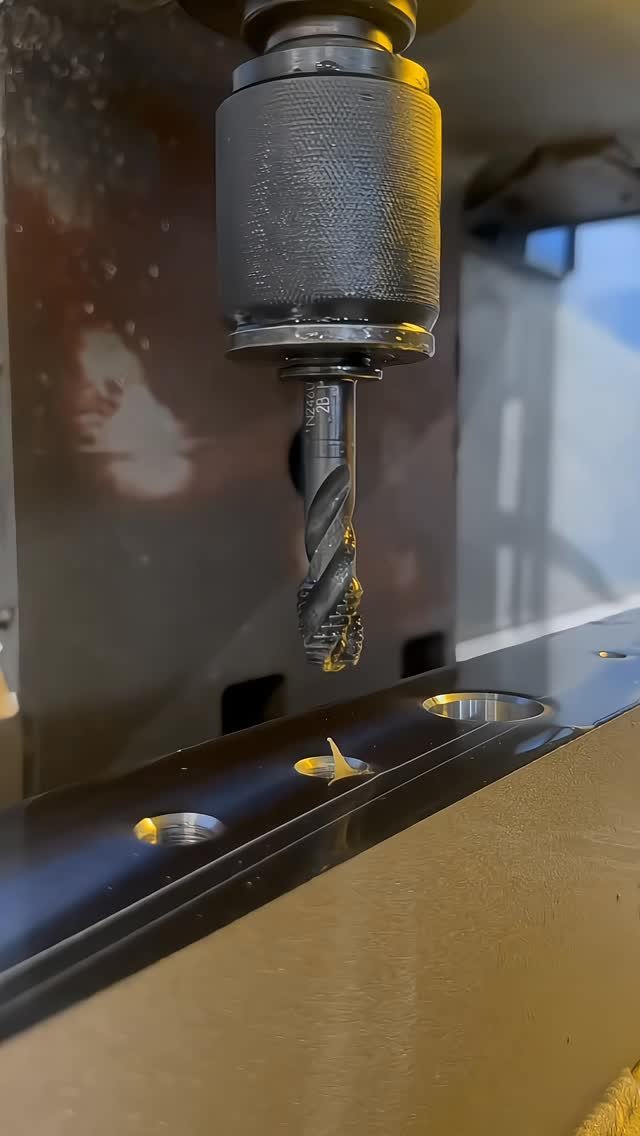
La cuarta parte de la designación es la profundidad de la rosca y la salida. Una rosca que llega hasta un hombro necesita una ranura de salida o una tolerancia de rosca incompleta indicada, porque la herramienta de corte no puede producir una rosca completa justo hasta un hombro. Un agujero ciego necesita una profundidad de rosca completa indicada y una profundidad de taladro, porque el macho no puede cortar una rosca completa hasta el fondo del agujero. Indica la profundidad útil de rosca completa, no solo la profundidad del agujero, y el proveedor podrá elegir la herramienta adecuada y comprobar la dimensión correcta.
Métrica, UNC y UNF: elegir el sistema
Las roscas métricas según ISO 261 son el valor por defecto para la mayoría de los diseños nuevos, y son lo que Precimora cotiza como estándar. Las roscas en pulgadas UNC (Unified gruesa) y UNF (Unified fina) están disponibles bajo pedido, y son la opción correcta cuando la pieza conjugada es en pulgadas: una válvula fabricada en Estados Unidos, un conjunto heredado, un elemento de fijación estándar de un catálogo en pulgadas.
El error es mezclar sistemas sin darse cuenta. Un plano que indica una rosca M10 en un elemento y una rosca 3/8-16 UNC en otro, porque dos ingenieros distintos trabajaron en él, producirá una pieza que no encaja correctamente con ninguno de los componentes conjugados. Comprueba las piezas conjugadas antes de enviar el plano y usa un solo sistema por conjunto, salvo que haya una razón deliberada para mezclar. Si se desconoce la rosca de la pieza conjugada, dilo en la RFQ: el proveedor puede ayudar a identificarla a partir de una muestra o una medición, pero solo si se le pregunta antes de la producción.
Gruesa frente a fina es la segunda elección. Una rosca gruesa (M10×1,5 o 3/8-16 UNC) se monta más rápido, tolera mejor la suciedad y los daños y es menos probable que se cruce. Una rosca fina (M10×1,25 o 3/8-24 UNF) permite un ajuste más fino, se mantiene mejor bajo vibración y es más resistente en una pared delgada porque la rosca es menos profunda. Para un inserto de latón o una tuerca que se montará una vez y se dejará así, la gruesa suele ser la correcta. Para un tornillo de ajuste o una pieza que debe resistir el aflojamiento, la fina puede ser la correcta. Indica el paso explícitamente: nunca escribas «M10» y dejes el paso a la suposición, porque M10 tiene un paso grueso estándar de 1,5 mm, pero suponer el estándar es como se producen los errores.
Clase de rosca: qué controlan realmente 6H y 6g
La clase de rosca controla cuánta holgura existe entre las roscas conjugadas y, por tanto, cómo se siente la unión y cómo sella. Un par 6H/6g es el ajuste de uso general: se monta con facilidad, tolera la variación normal de fabricación y funciona para la mayoría de los accesorios, tuercas e insertos de latón.
Una clase más ajustada, como 5H/5g o 4H, da menos holgura y un ajuste más preciso, pero cuesta más de fabricar y es más difícil de montar, especialmente en latón, donde una rosca ajustada puede agarrotarse. Una clase más holgada, como 7H/7g, se monta más fácilmente y tolera el recubrimiento: una rosca chapada, por ejemplo, necesita holgura adicional para el espesor del chapado, y una rosca 6H que luego se niquela puede dejar de aceptar su pieza conjugada. Si la rosca va a chaparse, dilo y pregunta si la clase debe ajustarse por el espesor del chapado.
La clase también decide cómo se inspecciona la rosca. Un calibre tampón de rosca PASA/NO PASA para una rosca interior, o un calibre de anillo para una rosca exterior, comprueba el diámetro de paso frente a los límites de la clase. El lado PASA debe entrar libremente; el lado NO PASA no debe entrar. Esa es la comprobación estándar, y es lo que la inspección de Precimora puede confirmar. Si la unión necesita más que una comprobación PASA/NO PASA — por ejemplo, un diámetro de paso medido en una rosca crítica — indícalo en los requisitos de inspección, porque cambia el plan de inspección.
Elementos roscados que causan problemas
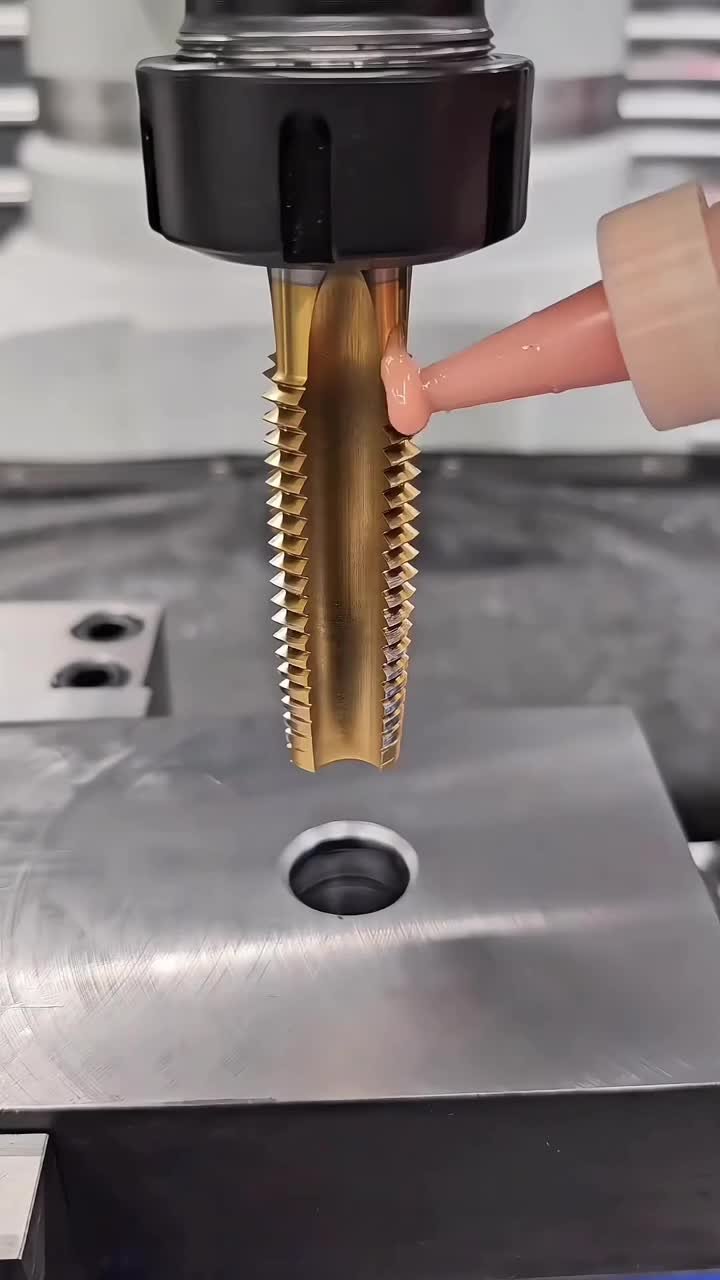
Tres elementos roscados causan la mayoría de los problemas en las piezas torneadas. El primero es una rosca en una pared delgada. Un casquillo de latón de pared delgada con una rosca interior tiene poco material detrás de la rosca, por lo que la rosca es débil y la pared puede deformarse durante el roscado. Si la pared es delgada, considera un paso más grueso, una rosca más corta o un diseño de unión distinto, y plantéalo en la revisión de ingeniería.
El segundo es una rosca que debe sellar. Una rosca métrica recta no sella por sí sola; necesita una arandela, una junta tórica o un sellador. Una rosca cónica para tuberías sella sobre la propia rosca, pero es una norma distinta y debe indicarse como tal. Si la unión debe retener fluido o gas, dilo e indica cómo se logra el sellado: la rosca por sí sola no es la respuesta.
El tercero es una rosca que se montará y desmontará repetidamente. Las roscas de latón se desgastan, y una rosca que se monta muchas veces se aflojará. Si la unión es una unión de servicio, considera un inserto roscado, un paso más grueso o un elemento de bloqueo, e indica el número previsto de ciclos de montaje en la RFQ para que el proveedor pueda asesorar.
Cómo redactar la rosca en tu RFQ
Una buena especificación de rosca en la RFQ repite lo que está en el plano y añade lo que el plano no puede mostrar: con qué se acopla la rosca, con qué frecuencia se montará, si debe sellar y si va a chaparse. El proveedor necesita conocer la pieza conjugada, porque la clase de rosca es una propiedad del par, no de una sola pieza.
Indica también el requisito de inspección. Una comprobación estándar PASA/NO PASA es el valor por defecto y basta para la mayoría de las roscas. Si una rosca es crítica — una rosca de sellado, una rosca en una unión relevante para la seguridad, una rosca que debe aceptar un calibre después del chapado — dilo y acuerda el método de inspección antes de la producción.
Errores comunes y cómo evitarlos
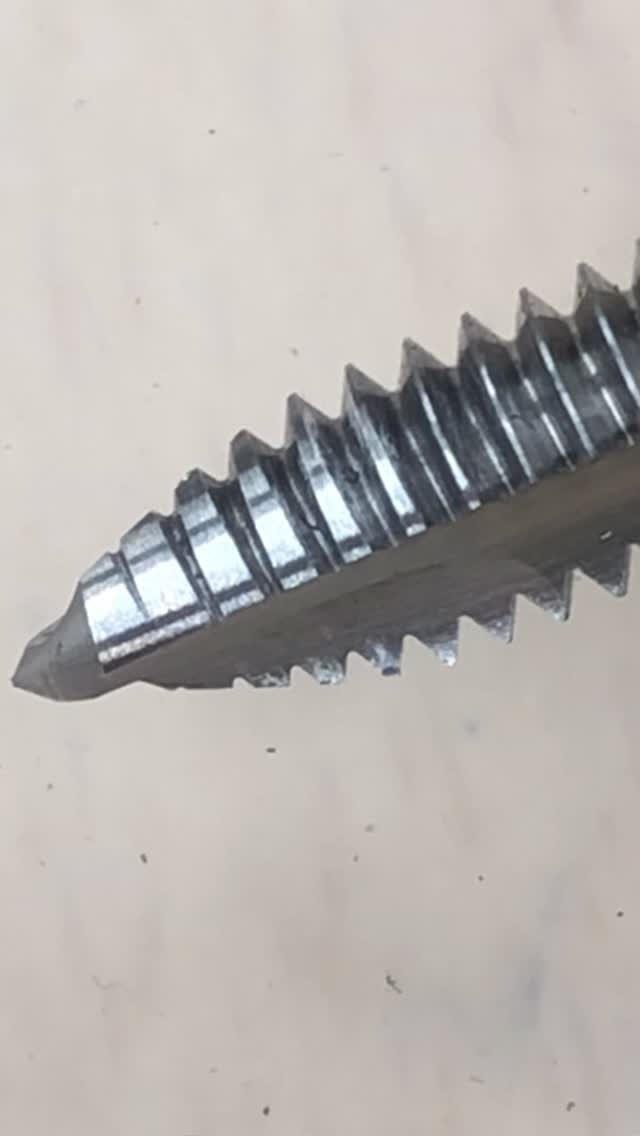
El error más común es escribir solo el diámetro — «rosca M10» — y dejar sin indicar el paso, la clase y la profundidad. Escribe la designación completa: diámetro, paso, clase y profundidad de rosca completa.
El segundo es mezclar roscas métricas y en pulgadas en un mismo conjunto sin darse cuenta. Comprueba las piezas conjugadas y usa un solo sistema por conjunto.
El tercero es olvidar la tolerancia del chapado. Una rosca que se chapa después del corte necesita holgura para el chapado, o la pieza conjugada no encajará. Indica el chapado y pregunta si la clase necesita ajuste.
El cuarto es una rosca sin salida. Una rosca que llega a un hombro sin ranura de salida no puede cortarse a plena profundidad en el hombro. Indica la salida o la ranura.
El quinto es un agujero ciego sin profundidad de rosca completa. Un macho no puede cortar una rosca completa hasta el fondo de un agujero ciego. Indica la profundidad útil de rosca completa y la profundidad de taladro por separado.
El sexto es suponer que una rosca recta sella. No lo hace. Indica el método de sellado — arandela, junta tórica o sellador — junto con la rosca.
Lista de comprobación del comprador
- Cada designación de rosca indica diámetro, paso, clase y profundidad de rosca completa.
- El sistema de rosca es coherente en todo el conjunto: métrico o en pulgadas, no mezclado por accidente.
- La clase corresponde a la pieza conjugada (6H interior / 6g exterior como valor por defecto de uso general).
- El chapado, si lo hay, está indicado, y la clase se ha comprobado para la tolerancia de chapado.
- La salida de rosca o una ranura de salida se muestra donde la rosca se encuentra con un hombro.
- Los agujeros ciegos indican la profundidad de rosca completa y la profundidad de taladro por separado.
- El método de sellado está indicado donde la unión debe retener fluido o gas.
- El método de inspección está acordado: calibre PASA/NO PASA como estándar, diámetro de paso medido donde sea crítico.
Envía el plano con designaciones de rosca completas — diámetro, paso, clase y profundidad — y nombra la pieza conjugada en la RFQ en https://precimora.com/request-a-quote/ — la cotización se promete en 24–48 h.