Un filetage est l’élément le plus courant sur une pièce tournée et la raison la plus courante du rejet d’une pièce. Non pas parce que les filetages sont difficiles à couper, mais parce que le plan n’en dit pas assez. « Filetage M10 » n’est pas une spécification. Il ne dit pas le pas, la classe, la profondeur ni comment le filetage sera contrôlé — et chacun de ces détails manquants est une décision que le fournisseur doit deviner. Une désignation de filetage complète tient sur une ligne du plan et supprime toute une catégorie de problèmes.
Ce que contient une désignation de filetage complète
Une désignation de filetage métrique comporte quatre parties, et les quatre appartiennent au plan. Prenons M10×1,5-6H comme exemple. M10 est le diamètre nominal. 1,5 est le pas en millimètres — la distance d’une crête de filetage à la suivante. 6H est la classe de tolérance : 6 est le degré de tolérance, H est l’écart fondamental, et pour un filetage intérieur H signifie que la tolérance se situe du côté positif de la cote de base. Pour un filetage extérieur, la classe correspondante est 6g, qui se situe du côté négatif, de sorte qu’un écrou 6H et un boulon 6g s’assemblent avec le jeu prévu par la norme.
Les pages produits de Precimora l’indiquent clairement : filetage métrique intérieur 6H, filetage extérieur 6g, métrique selon ISO 261, et filetages en pouces UNC/UNF sur demande. C’est la valeur par défaut à utiliser, sauf si la pièce conjuguée exige autre chose. Si votre pièce conjuguée est faite selon une classe différente — un couple 6H/6g est l’ajustement courant d’usage général, mais il existe une classe plus serrée ou plus lâche pour une raison — indiquez-le et dites avec quoi elle s’accouple.
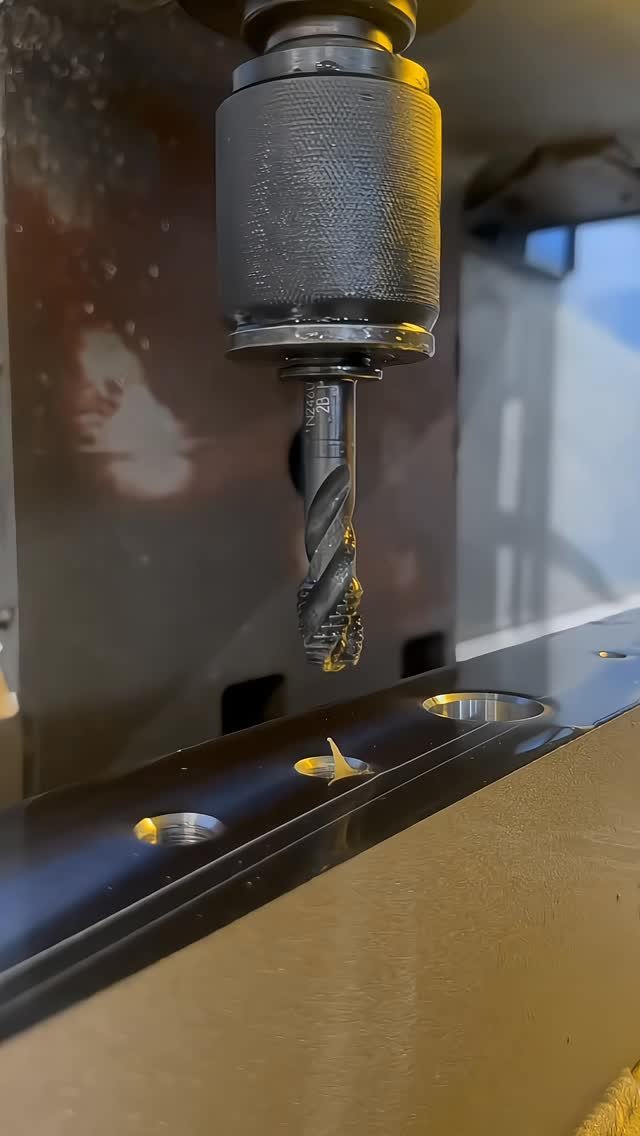
La quatrième partie de la désignation est la profondeur du filetage et le dégagement. Un filetage qui arrive jusqu’à un épaulement a besoin d’une gorge de dégagement ou d’une tolérance de filetage incomplet indiquée, car l’outil de coupe ne peut pas produire un filetage complet jusqu’à un épaulement. Un trou borgne a besoin d’une profondeur de filetage complet indiquée et d’une profondeur de perçage, car le taraud ne peut pas couper un filetage complet jusqu’au fond du trou. Indiquez la profondeur utile de filetage complet, et non seulement la profondeur du trou, et le fournisseur pourra choisir le bon outil et contrôler la bonne cote.
Métrique, UNC et UNF : choisir le système
Les filetages métriques selon ISO 261 sont la valeur par défaut pour la plupart des nouveaux dessins, et c’est ce que Precimora chiffre comme standard. Les filetages en pouces UNC (Unified gros) et UNF (Unified fin) sont disponibles sur demande, et ils sont le bon choix quand la pièce conjuguée est en pouces — une vanne fabriquée aux États-Unis, un assemblage ancien, un élément de fixation standard d’un catalogue en pouces.
L’erreur est de mélanger les systèmes sans s’en rendre compte. Un plan qui indique un filetage M10 sur un élément et un filetage 3/8-16 UNC sur un autre, parce que deux ingénieurs différents y ont travaillé, produira une pièce qui ne s’assemble correctement avec aucun des composants conjugués. Vérifiez les pièces conjuguées avant d’envoyer le plan et utilisez un seul système par assemblage, sauf s’il y a une raison délibérée de mélanger. Si le filetage de la pièce conjuguée est inconnu, dites-le dans la RFQ — le fournisseur peut aider à l’identifier à partir d’un échantillon ou d’une mesure, mais seulement si on le lui demande avant la production.
Gros ou fin est le deuxième choix. Un filetage gros (M10×1,5 ou 3/8-16 UNC) s’assemble plus vite, tolère mieux la saleté et les dommages et risque moins de se croiser. Un filetage fin (M10×1,25 ou 3/8-24 UNF) donne un réglage plus fin, tient mieux sous vibration et est plus résistant dans une paroi mince parce que le filetage est moins profond. Pour un insert en laiton ou un écrou qui sera assemblé une fois et laissé ainsi, le gros est généralement le bon choix. Pour une vis de réglage ou une pièce qui doit résister au desserrage, le fin peut être le bon choix. Indiquez le pas explicitement — n’écrivez jamais « M10 » en laissant le pas à deviner, car M10 a un pas gros standard de 1,5 mm, mais supposer le standard est la façon dont les erreurs se produisent.
Classe de filetage : ce que 6H et 6g contrôlent vraiment
La classe de filetage contrôle le jeu qui existe entre les filetages conjugués, et donc la sensation de l’assemblage et son étanchéité. Un couple 6H/6g est l’ajustement d’usage général : il s’assemble facilement, tolère la variation normale de fabrication et fonctionne pour la plupart des raccords, écrous et inserts en laiton.
Une classe plus serrée, comme 5H/5g ou 4H, donne moins de jeu et un ajustement plus précis, mais elle coûte plus cher à fabriquer et est plus difficile à assembler, surtout en laiton, où un filetage serré peut gripper. Une classe plus lâche, comme 7H/7g, s’assemble plus facilement et tolère le revêtement — un filetage plaqué, par exemple, a besoin de jeu supplémentaire pour l’épaisseur du placage, et un filetage 6H qui est ensuite nickelé peut ne plus accepter sa pièce conjuguée. Si le filetage doit être plaqué, dites-le et demandez si la classe doit être ajustée pour l’épaisseur du placage.
La classe décide aussi de la façon dont le filetage est contrôlé. Un calibre tampon de filetage ENTRE/N’ENTRE PAS pour un filetage intérieur, ou un calibre à bague pour un filetage extérieur, contrôle le diamètre sur flancs par rapport aux limites de la classe. Le côté ENTRE doit entrer librement ; le côté N’ENTRE PAS ne doit pas entrer. C’est le contrôle standard, et c’est ce que l’inspection de Precimora peut confirmer. Si l’assemblage a besoin de plus qu’un contrôle ENTRE/N’ENTRE PAS — par exemple, un diamètre sur flancs mesuré sur un filetage critique — indiquez-le dans les exigences d’inspection, car cela change le plan d’inspection.
Éléments filetés qui causent des problèmes
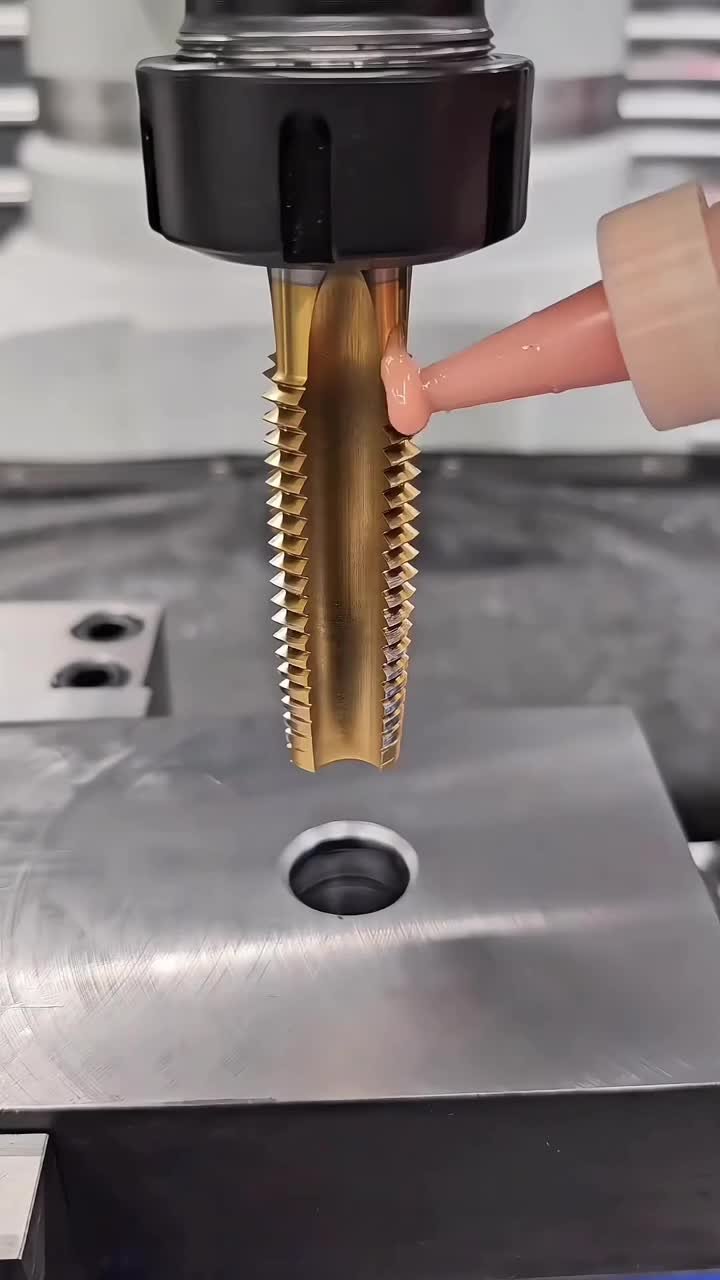
Trois éléments filetés causent la plupart des problèmes sur les pièces tournées. Le premier est un filetage dans une paroi mince. Une douille en laiton à paroi mince avec un filetage intérieur a peu de matière derrière le filetage, donc le filetage est faible et la paroi peut se déformer pendant le taraudage. Si la paroi est mince, envisagez un pas plus gros, un filetage plus court ou une conception d’assemblage différente — et soulevez le point lors de la revue d’ingénierie.
Le deuxième est un filetage qui doit assurer l’étanchéité. Un filetage métrique droit ne scelle pas par lui-même ; il a besoin d’une rondelle, d’un joint torique ou d’un produit d’étanchéité. Un filetage conique pour tuyauterie scelle sur le filetage lui-même, mais c’est une norme différente qui doit être indiquée comme telle. Si l’assemblage doit retenir un fluide ou un gaz, dites-le et indiquez comment l’étanchéité est assurée — le filetage seul n’est pas la réponse.
Le troisième est un filetage qui sera assemblé et désassemblé à plusieurs reprises. Les filetages en laiton s’usent, et un filetage assemblé de nombreuses fois se desserrera. Si l’assemblage est un assemblage de service, envisagez un insert fileté, un pas plus gros ou un élément de blocage, et indiquez le nombre prévu de cycles d’assemblage dans la RFQ pour que le fournisseur puisse conseiller.
Comment rédiger le filetage dans votre RFQ
Une bonne spécification de filetage dans la RFQ répète ce qui figure sur le plan et ajoute ce que le plan ne peut pas montrer : avec quoi le filetage s’accouple, à quelle fréquence il sera assemblé, s’il doit assurer l’étanchéité et s’il sera plaqué. Le fournisseur doit connaître la pièce conjuguée, car la classe de filetage est une propriété du couple, et non d’une seule pièce.
Indiquez aussi l’exigence d’inspection. Un contrôle standard ENTRE/N’ENTRE PAS est la valeur par défaut et suffit pour la plupart des filetages. Si un filetage est critique — un filetage d’étanchéité, un filetage dans un assemblage relevant de la sécurité, un filetage qui doit accepter un calibre après placage — dites-le et convenez de la méthode d’inspection avant la production.
Les pièges courants et comment les éviter
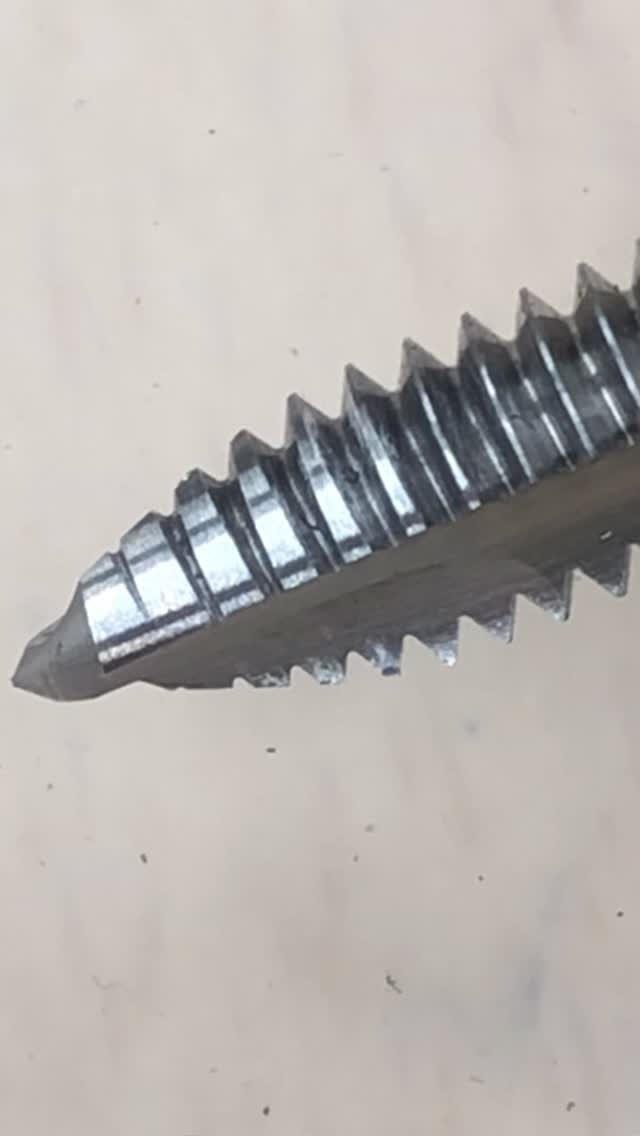
Le piège le plus courant est de n’écrire que le diamètre — « filetage M10 » — en laissant le pas, la classe et la profondeur non indiqués. Écrivez la désignation complète : diamètre, pas, classe et profondeur de filetage complet.
Le deuxième est de mélanger les filetages métriques et en pouces dans un même assemblage sans s’en rendre compte. Vérifiez les pièces conjuguées et utilisez un seul système par assemblage.
Le troisième est d’oublier la tolérance du placage. Un filetage plaqué après coupe a besoin de jeu pour le placage, sinon la pièce conjuguée ne s’assemblera pas. Indiquez le placage et demandez si la classe doit être ajustée.
Le quatrième est un filetage sans dégagement. Un filetage qui arrive à un épaulement sans gorge de dégagement ne peut pas être coupé à pleine profondeur à l’épaulement. Indiquez le dégagement ou la gorge.
Le cinquième est un trou borgne sans profondeur de filetage complet. Un taraud ne peut pas couper un filetage complet jusqu’au fond d’un trou borgne. Indiquez séparément la profondeur utile de filetage complet et la profondeur de perçage.
Le sixième est de supposer qu’un filetage droit scelle. Ce n’est pas le cas. Indiquez la méthode d’étanchéité — rondelle, joint torique ou produit d’étanchéité — avec le filetage.
Liste de vérification de l’acheteur
- Chaque désignation de filetage indique le diamètre, le pas, la classe et la profondeur de filetage complet.
- Le système de filetage est cohérent dans tout l’assemblage : métrique ou en pouces, non mélangé par accident.
- La classe correspond à la pièce conjuguée (6H intérieur / 6g extérieur comme valeur par défaut d’usage général).
- Le placage, le cas échéant, est indiqué, et la classe a été vérifiée pour la tolérance de placage.
- Le dégagement de filetage ou une gorge de dégagement est indiqué là où le filetage rencontre un épaulement.
- Les trous borgnes indiquent séparément la profondeur de filetage complet et la profondeur de perçage.
- La méthode d’étanchéité est indiquée là où l’assemblage doit retenir un fluide ou un gaz.
- La méthode d’inspection est convenue : calibre ENTRE/N’ENTRE PAS comme standard, diamètre sur flancs mesuré là où c’est critique.
Envoyez le plan avec des désignations de filetage complètes — diamètre, pas, classe et profondeur — et nommez la pièce conjuguée dans la RFQ sur https://precimora.com/request-a-quote/ — le devis est promis en 24–48 h.